Введение
Крышки для бутылок являются одними из самых объемных пластиковых изделий в мире. Одна марка напитка или воды может потреблять миллионы крышек ежедневно. Чтобы удовлетворить этот спрос, технологии пресс-форм и технологических процессов были разработаны для производства крышек с циклом менее 4 секунд, с 48, 64 или даже 96 полостями на форму. В этой сфере конкурируют две доминирующие технологии: компрессионное формование и литье под давлением. У каждого есть свои сильные стороны, и понимание их имеет решающее значение для любого изготовителя пресс-форм или формовщика, работающего в индустрии укупорочных средств.
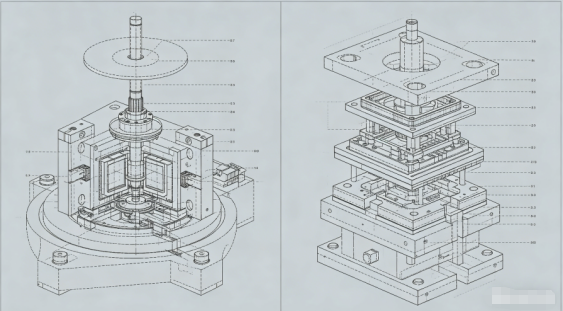
Как специалист по пресс-формам с многолетним опытом работы с высококавитационными упаковочными формами, я познакомлю вас с техническими нюансами обоих методов, а затем сосредоточусь на технологиях литья под давлением, которые обеспечивают высокоскоростное производство крышек с большим количеством полостей — управление шиберным клапаном с горячими литниками, высокоскоростной выброс и оптимизацию охлаждения — и в заключение приведу реальный пример использования пресс-формы для крышек с 48 полостями.
1. Компрессионное и литьевое формование крышек.
Процесс компрессионного формования:
Предварительно взвешенную расплавленную пластиковую заготовку (обычно из ПП или ПЭВП) опускают в открытую полость формы. Форма закрывается, сжимая материал до формы колпачка. После короткого времени охлаждения крышка выбрасывается. Этот процесс является непрерывным и ротационным: несколько форм на карусели последовательно открываются и закрываются.
Процесс литья под давлением:
Расплавленный пластик впрыскивается под высоким давлением в закрытую полость формы.ох, система с горячими бегунками. После упаковки и охлаждения форма открывается и выбрасываются крышки. Форма может иметь 32, 48, 64 или более полостей.
|
Особенность |
Компрессионное формование |
Литье под давлением |
|
Время цикла |
2–4 секунды (очень быстро) |
4–8 секунд (зависит от кавитации) |
|
Кавитация |
Без ограничений (вращающийся) |
Ограничено тоннажем зажима машины и размером плиты |
|
Гибкость конструкции крышки |
Ограниченные (симметричные, простые формы) |
Высокие (подрезы, живые петли, вкладыши) |
|
Стабильность веса |
Отлично (±0,3%) |
Хорошо (±1%) с управлением шиберным клапаном |
|
Первоначальные инвестиции в инструмент |
Очень высокий (роторный пресс) |
Нижний для умеренной кавитации |
|
Материальные отходы |
Минимальный (без бегуна) |
Может быть нулевым с горячим бегунком |
|
Лучшее приложение |
Простые крышки для воды/CSD большого объема |
Сложные колпачки с вкладышами, защитными лентами |
Вердикт:Для сверхбольших объемов очень простых колпачков (например, водяных колпачков диаметром 28 мм) преобладает компрессионное формование. Но для большинства крышек, требующих точности, колец для защиты от вскрытия, интеграции вкладыша или сложной геометрии, предпочтительным выбором является литье под давлением с использованием форм с высокой кавитацией.
2. Управление затвором горячеканального клапана в пресс-формах для крышек
В литьевых формах с высококавитационными крышками горячеканальный канал является сердцем. Обычные открытые ворота оставляют следы, которые могут поцарапаться или протекать. Затворы клапана необходимы для большинства крышек для напитков.
Как работают задвижки:
Штифт с пневматическим или гидравлическим приводом перемещается вперед, закрывая затвор после заполнения и уплотнения полости. Это аккуратно отсекает расплав, оставляя минимальный след.
Ключевые требования к пресс-формам с высококавитационными крышками:
Совет: Для крышек с внутренними вкладышами (например, кислородно-барьерными вкладышами для крышек для сока) клапанные затворы часто размещаются внутри полости крышки (дополнительные затворы), чтобы скрыть остатки.
3. Высокоскоростной выброс: механический или пневматический.За 4-секундный цикл выброс должен быть молниеносно быстрым и абсолютно надежным. В формах для крышек используются два основных метода:
Механический выброс (съёмная пластина):
Сердечник окружает подпружиненная съемная пластина. Когда форма открывается, съемная пластина продвигается вперед относительно стержня, снимая крышку. Это просто и надежно, но обратный ход добавляет долю секунды.
Пневматический выброс (воздушный выброс):
Сжатый воздух (3–6 бар) подается через сердечник, сдувая крышку. Это чрезвычайно быстрый и щадящий процесс, но требует идеального уплотнения сердцевины и может быть шумным.
Типичная практика для форм с высококавитационными крышками:
Сочетайте короткое движение съемника (2–3 мм), чтобы снять крышку с сердечника, а затем подайте струю воздуха, чтобы вытолкнуть ее. Съемная пластина обеспечивает равномерное отделение крышки от сердечника, а воздух завершает выброс, не касаясь уплотняющей поверхности крышки.
Время выброса:Ход выталкивания должен произойти после того, как форма полностью открыта, чтобы избежать столкновения с неподвижной половиной. В современных формах используются съемные пластины с кулачковым или сервоприводом для обеспечения точного времени.
4. Оптимизация охлаждения форм для крышек
Охлаждение занимает 60–80% времени цикла. В пресс-формах с высококавитационными крышками эффективное охлаждение является ключом к достижению циклов продолжительностью менее 5 секунд.
Охлаждение ядра:Основной штифт обычно является самой горячей частью. Традиционные прямые каналы охлаждения в активной зоне неэффективны.
Лучшие методы включают в себя:Барботеры (вставки вращающихся трубок): охлаждающая жидкость стекает по небольшой трубке в нижнюю часть активной зоны и возвращается через кольцевое пространство, отводя тепло.
Спиральные охлаждающие вставки:Во вставке сердечника вырезана спиральная канавка, создающая спиральный путь потока для максимального контакта с поверхностью.
Конформное охлаждение (вставки, напечатанные на 3D-принтере). Для сложных сердечников вставки, изготовленные аддитивным способом с конформными каналами, могут сократить время охлаждения на 30–40%.
Охлаждение полости:Половина резонатора также нуждается в агрессивном охлаждении. Используйте барботеры или прямые каналы как можно ближе к поверхности полости (расстояние 1,5–2,5 мм).
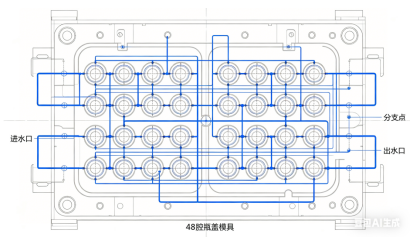
Расход охлаждающей жидкости:Обеспечьте турбулентный поток (число Рейнольдса > 5000) во всех каналах. Рассчитать падение давления; пресс-форма с 48 гнездами может потребовать параллельного подключения нескольких контуров охлаждения для поддержания высокой скорости потока.
Разделение контура охлаждения:Для высоких кепок (например, спортивных) отдельные контуры для верхней и нижней частей сердечника могут устранить овальность.

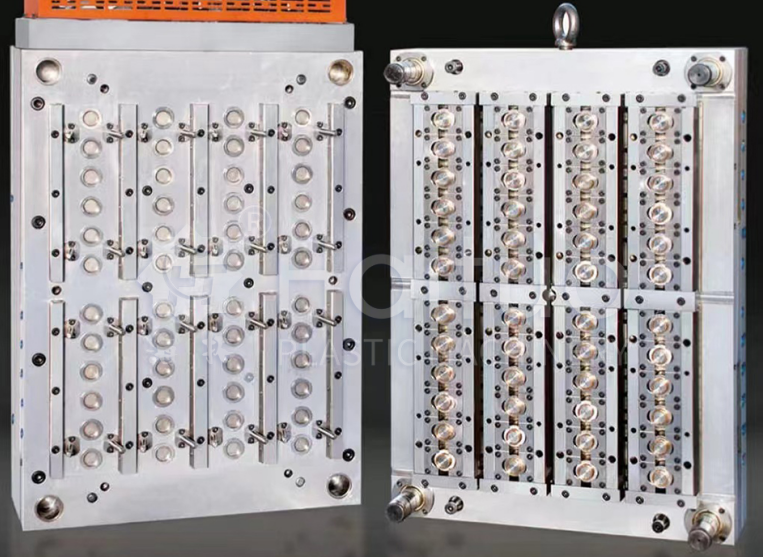
5. Практический пример: форма для крышек для газированных безалкогольных напитков с 48 полостями
Испытание:Крупной компании по производству напитков требовалась форма для крышек PCO 1881 CSD диаметром 28 мм (газированные безалкогольные напитки). Целевой цикл: 4,2 секунды. Годовой объем: 80 миллионов крышек. Материал: ПП + 5% антистатик.
Дизайнерский подход:
Результаты после испытания:
Извлеченные уроки:Ключевым моментом было сочетание спирального охлаждения в сердечниках и последовательного литникового клапана. Позже клиент заказал вторую идентичную форму, и обе машины работали бок о бок на двух машинах, производя в общей сложности 2500 крышек в минуту.
Формы с высокой кавитацией, работающие на высоких скоростях, требуют тщательного обслуживания:
Заключение
Высокопроизводительные и высокоскоростные формы для изготовления крышек — это чудо инженерной мысли, расширяющее возможности литья под давлением. Выберете ли вы сжатие или инъекцию, зависит от вашего объема, сложности ограничения и инвестиционной способности. Успех колпачков, изготовленных методом литья под давлением, зависит от трех столпов:
Корпус формы для крышек CSD с 48 гнездами показывает, что при правильном проектировании и точности изготовления литьевое формование может конкурировать по скорости с компрессионным формованием, обеспечивая при этом гораздо большую гибкость конструкции.
Освоение этих технологий откроет перед производителем пресс-форм двери на рынок крышек больших объемов, один из самых требовательных, но прибыльных сегментов нашей отрасли.
Телефон: +86-18957424655
Мобильный: +86-18957424655
Электронная почта: sale@taizhoumold.com
Адрес:№ 18 Shangxian Road, промышленная зона Бэйчэн, район Хуанъянь, город Тайчжоу, провинция Чжэцзян, Китай
Copyright © 2025 Тайчжоу Хуанъянь K-Show Plastic Mold Co., Ltd. Все права защищены.