Тонкостенная упаковка — например, стаканчики для йогурта, баночки для маргарина, контейнеры для гастрономов и тонкостенные крышки — представляет собой один из самых требовательных сегментов индустрии литья под давлением. Толщина стенок детали обычно варьируется от 0,25 мм до 1,0 мм, при этом соотношение длины потока к толщине часто превышает 200:1. Время цикла измеряется в секундах (обычно 3–8 секунд), а годовые объемы производства часто превышают 10 миллионов деталей на пресс-форму.
Как опытный специалист по пресс-формам, специализирующийся на упаковочных формах с высокой кавитацией, я видел, как небольшие конструктивные недостатки могут стать катастрофическими при формовании тонкостенных изделий. Дисбаланс ворот в 5% может означать, что некоторые полости переполнены, а другие короткие. Отклонение при охлаждении на 5°C может вызвать коробление, которое сделает детали непригодными для использования при скорости 1000 деталей в час.
Это артиcle фокусируется на ключевых технических аспектах проектирования и производства высокопроизводительных тонкостенных упаковочных форм. Независимо от того, формируете ли вы тонкостенные контейнеры, крышки или чашки, понимание этих принципов поможет.вы достигаете более быстрых циклов, лучшего качества деталей и увеличения срока службы пресс-формы.
Тонкостенное формование подвергает формы экстремальным условиям: очень высокому давлению впрыска (до 2000 бар), быстрым циклам нагрева и охлаждения и высокоскоростному течению расплава.
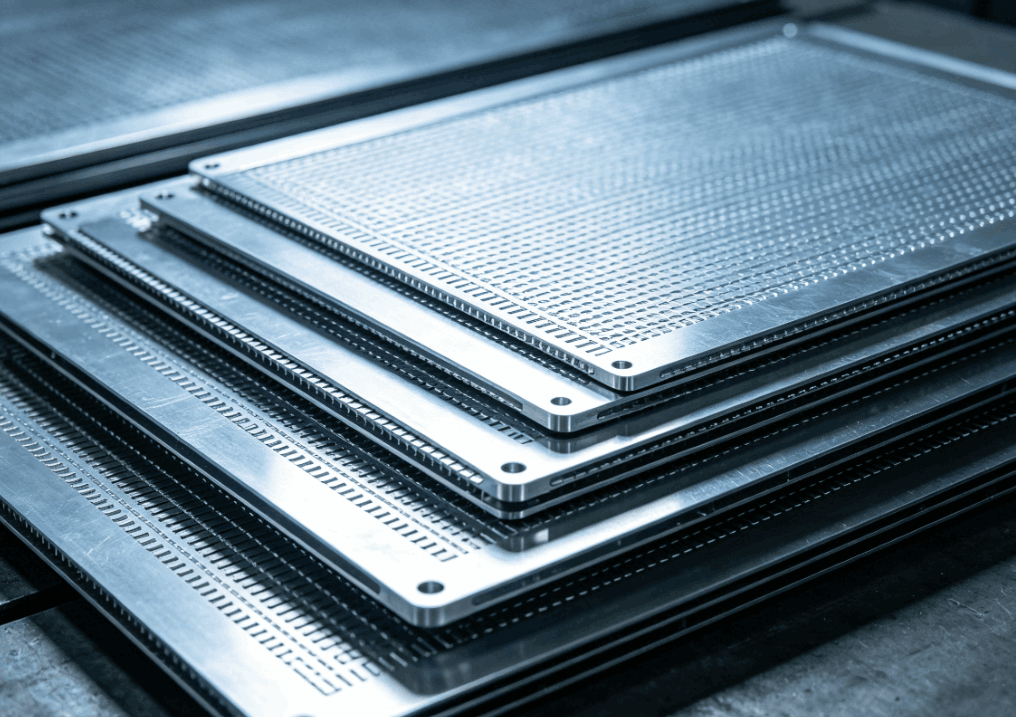
Рекомендуемые стали для пресс-форм:
|
СтеЭль Граде |
Твердость |
Ключевые свойства |
Типичное применение |
|
Х13/1.2344/СКД61 |
48–52 HRС |
Высокая прочность, gсопротивление термической усталости |
Плиты с сердечниками и полостями, общие тонкостенные формы |
|
Нержавеющая сталь 1.2316/S136 |
48–52 HRС |
Коррозионная стойкость при контакте с пищевыми продуктами |
Упаковка для кислых или влажных продуктов |
|
DC53 |
58–62 HRc |
Превосходная износостойкость для высоконаполненных материалов |
Высококавитационные формы для обработки ПП с содержанием наполнителей >30 % |
Ключевое соображение: При чрезвычайно высокой кавитации (например, 64 или 96 полостей) сама основа формы должна быть изготовлена из высокопрочной стали (например, предварительно закаленной P20 или 1.2738), чтобы выдерживать давление впрыска без отклонения пластины.
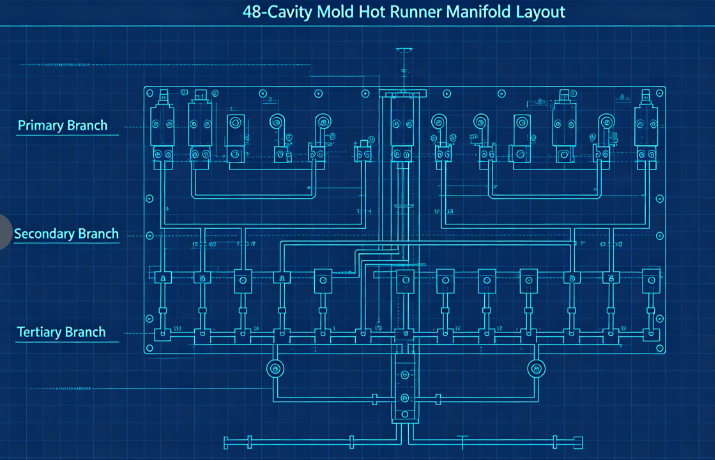
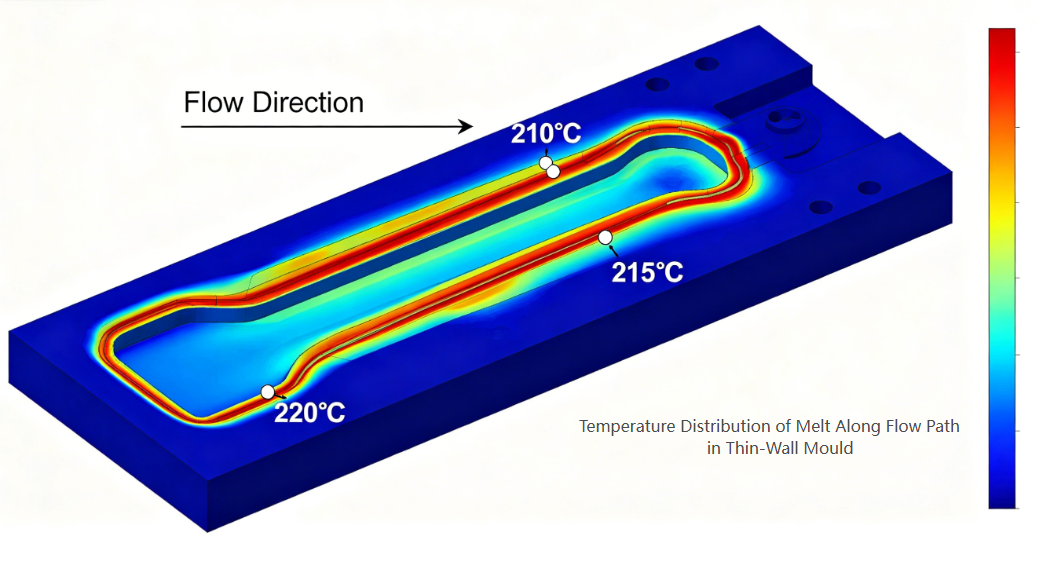
Горячий канал является сердцем любой тонкостенной упаковочной формы. Он должен подавать расплав в каждую полость одновременно с идеальным балансом, минимальным перепадом давления и точным контролем температуры.
Критические элементы дизайна:
а) Сбалансированные каналы потока. Для пресс-форм с несколькими полостями (обычно 32, 48, 64 или 96 полостей) необходима естественная балансировка. Это означает, что каждая полость имеет одинаковую длину потока. В типичной компоновке используются первичный коллектор, вторичные коллекторы и третичные ответвления, обработанные до одинаковых размеров.
б) Тип и расположение ворот: Для тонкостенных контейнеров наиболее распространенными типами ворот являются: Краевые ворота (для деталей с прямой боковой стенкой) Клапанные ворота (для диафрагм или прямого закрытия ворот в днище) Подводные ворота (для чистой части без остатков ворот) Затвор должен быть правильного размера — слишком маленький, и сдвиговой нагрев вызывает деградацию; слишком велик, и след ворот становится неприемлемым. Типичные размеры затвора для тонкостенных чашек варьируются от 0,8 до 1,5 мм в диаметре.
в) Тепловой баланс: каждая форсунка должна иметь независимый контроль температуры. Каналы коллектора должны нагреваться равномерно (с использованием двухзонных или трехзонных нагревателей), чтобы избежать образования горячих точек или холодных пробок.
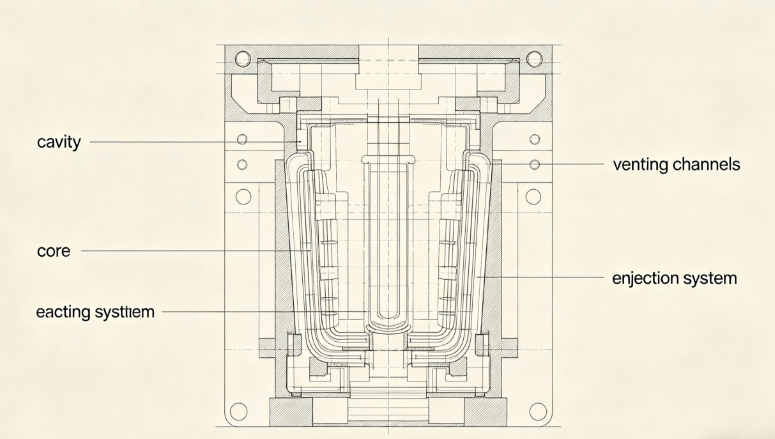
Тонкостенные детали требуют чрезвычайно точных размеров полости и сердцевины для достижения одинаковой толщины стенки.
Ключевые соображения:
а) Распределение толщины стенок: поддерживайте однородную толщину стенок в пределах ±0,02 мм. Изменение толщины приводит к дифференцированному охлаждению и короблению. Используйте анализ текучести пресс-формы, чтобы оптимизировать конструкцию перед резкой стали.
б) Вентиляция: при формовании тонкостенных форм используется высокоскоростной впрыск (часто 200–500 мм/с). Воздух, попавший в полость, должен немедленно выйти наружу. Рекомендуемая глубина вентиляционных отверстий: 0,02–0,03 мм для ПП 0,01–0,02 мм для ПС или ПЭТ.
Вентиляционные отверстия следует располагать в последней точке заполнения, вдоль линии разъема и вокруг штифтов выталкивателей. в) Углы уклона: для тонкостенных деталей рекомендуется минимальный уклон 1° на каждую сторону (1,5–2° для более глубоких контейнеров). Недостаточная тяга приводит к царапинам, вакуумной блокировке и проблемам с выбросом.
d) Обработка поверхности: Поверхности полостей для прозрачных или глянцевых деталей требуют отделки SPI A-1 (зеркальная); для непрозрачных молочных контейнеров достаточно SPI B-1 (зернистость 600).
Охлаждение доминирует во времени цикла тонкостенного формования — обычно оно составляет 60–80% от общего цикла. Эффективное охлаждение является ключом к высокой производительности.
Принципы проектирования:
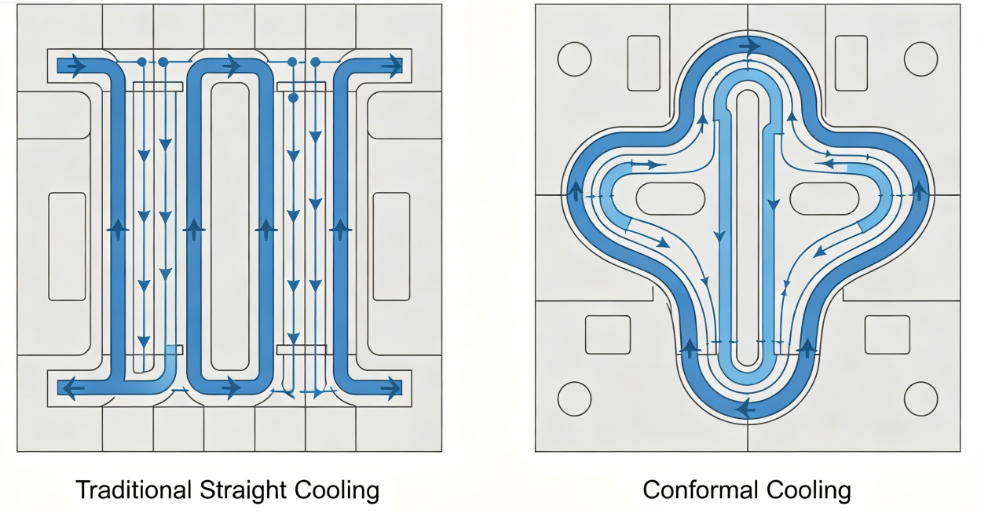
а) Конформное охлаждение. Традиционные каналы охлаждения с прямыми отверстиями часто располагаются слишком далеко от поверхности полости. Конформные каналы охлаждения, повторяющие контур детали, позволяют сократить время охлаждения на 30–50%. Обычно они создаются с помощью 3D-печати или обработки вставок с изогнутыми каналами на станке с ЧПУ.
б) Параметры канала охлаждения:
в) Высокоэффективное охлаждение: используйте барботеры или перегородки в активной зоне, где пространство ограничено. Для высоких ядер установите спиральные охлаждающие вставки или тепловые трубки.
г) Разделение контура охлаждения: независимые контуры для пластин с полостью и сердцевиной позволяют использовать разные скорости потока и температуры, чтобы оптимизировать выпуск деталей и минимизировать коробление.
Тонкостенные детали имеют низкую жесткость и легко деформируются при выталкивании. Система выброса должна быть мягкой, но надежной.
Рекомендации по дизайну:
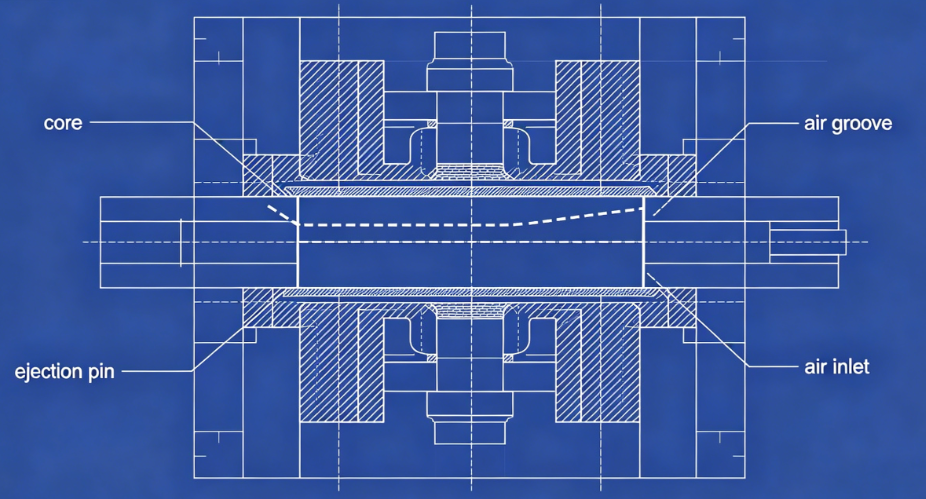
а) Выброс воздуха: Для многих тонкостенных контейнеров (особенно чашек) выталкивание воздухом является идеальным. Сжатый воздух (2–4 бар) подается между сердечником и деталью через микроканавки или пористые вставки, отрывая деталь от сердечника.
б) Съемная пластина: Для деталей с подрезами или глубокими боковыми стенками механическая съемная пластина обеспечивает равномерную силу выталкивания по всему периметру детали.
в) Выталкивающие штифты: если штифты неизбежны, используйте множество штифтов малого диаметра (2–3 мм), размещенных на ребрах или скрытых поверхностях. Избегайте больших булавок, которые оставляют видимые следы.
г) Время: последовательность извлечения должна начинаться только после того, как деталь достаточно остынет, чтобы избежать деформации. Используйте короткую прохладную задержку после открытия формы.
Даже самая лучшая пресс-форма не сможет производить хорошие детали без правильных настроек процесса. Основные параметры тонкостенного формования:
|
Параметр |
Типичный диапазон |
Примечания |
|
Скорость впрыска |
200–500 мм/с |
Высокая скорость заполняет тонкие срезы перед замерзанием |
|
Давление впрыска |
1200–2000 бар |
Требуется для преодоления сопротивления потоку. |
|
Температура плавления |
190–240°С (ПП), 230–280°С (ПС) |
Оптимизация вязкости |
|
Температура формы |
10–25°C (холодный канал) или 30–60°C (горячий канал) |
Сбалансированное охлаждение |
|
Противодавление |
5–15 бар |
По консистенции пластификации |
|
Дефект |
Причина, связанная с плесенью |
Решение |
|
Короткие кадры |
Недостаточная вентиляция или ворота недостаточного размера. |
Добавьте вентиляционные отверстия в конечных точках потока; увеличить ворота |
|
Коробление |
Неравномерное охлаждение или несбалансированное наполнение. |
Улучшить равномерность охлаждения; бегуны на баланс |
|
Следы раковины |
Плохое расположение ворот или недостаточная упаковка |
Переместить ворота в толстую секцию; добавить время упаковки |
|
Остаток ворот слишком высок |
Неправильная конструкция ворот |
Переключитесь на клапанные ворота или ворота подводной лодки. |
|
Прилипание к ядру |
Недостаточная тяга или сбой выброса воздуха |
Увеличение тяги; чистые воздушные канавки |
|
Следы ожогов |
Недостаточная вентиляция |
Углублять вентиляционные отверстия в пределах материальных ограничений |
СHallenge: Заказчику требовалась форма с 48 гнездами для стаканчиков для йогурта емкостью 150 мл (ПП, толщина стенок 0,45 мм, 4-секундный цикл, годовой цикл).требуют 20 миллионов деталей).
Предпринятые действия:
Результаты:
Технология изготовления тонкостенных упаковочных форм представляет собой вершину технологии литьевых форм. Требования к высокой кавитации, циклам менее секунды и бездефектному производству доводят каждый аспект проектирования пресс-форм до предела. Успешные тонкостенные формы требуют:
Точность обработки полостей/стержней (±0,01 мм)
Bбаланс в каналах потока горячеканальных каналов
Эффективность конформного охлаждения
Надежность в системах выброса
Понимание поведения материалов и динамики процессов
Fили производителей пресс-форм, желающих инвестировать в передовые инструменты проектирования и точное производство, сектор тонкостенной упаковки предлагает огромные возможности — как с точки зрения технических задач, так и с точки зрения роста бизнеса.
Телефон: +86-18957424655
Мобильный: +86-18957424655
Электронная почта: sale@taizhoumold.com
Адрес:№ 18 Shangxian Road, промышленная зона Бэйчэн, район Хуанъянь, город Тайчжоу, провинция Чжэцзян, Китай
Copyright © 2025 Тайчжоу Хуанъянь K-Show Plastic Mold Co., Ltd. Все права защищены.