ПОДПИСЫВАЙТЕСЬ НА НАС:

Новости
Продукты

Связь между дефектами литья под давлением и пресс-формами

Введение

        Дефекты литья под давлением часто доставляют неприятности. Когда деталь выходит с раковинами, короблением, следами подгорания или короткими прострелами, первая реакция многих руководителей производства — корректировка параметров машины — температуры, давления, скорости впрыска или времени охлаждения. Хотя эти корректировки иногда помогают, основная причина часто лежит глубже: в самой плесени.

        Как опытный специалист по пресс-формам, я был свидетелем бесчисленных случаев, когда недели тратились на настройку параметров только для того, чтобы обнаружить, что настоящим виновником была конструкция пресс-формы. Правда в том,хорошо спроектированная пресс-форма позволяет производить качественные детали даже при широком окне обработки; плохо спроектированная форма никогда не обеспечит стабильного качества, независимо от того, насколько точно настроена машина.

        В этой статье основное внимание уделяется причинам распространенных дефектов литья под давлением, связанным с плесенью. Понимание этих взаимоотношений позволяет производителям пресс-форм и специалистам по литью под давлением сотрудничать более эффективно, устраняя проблемы в источнике, а не применяя временные решения.

1. Короткие планы (неполное заполнение)

        Как это выглядит: Полость формы заполнена не полностью; края детали отсутствуют или закруглены.

        Причины, связанные с плесенью:

  • Затворы или направляющие меньшего размера. Ограничительные пути потока увеличивают перепад давления, предотвращая попадание расплава на края полости.
  • Плохое расположение затворов: затворы, расположенные далеко от тонких сечений или в конце длинных путей потока, вызывают преждевременное замерзание.
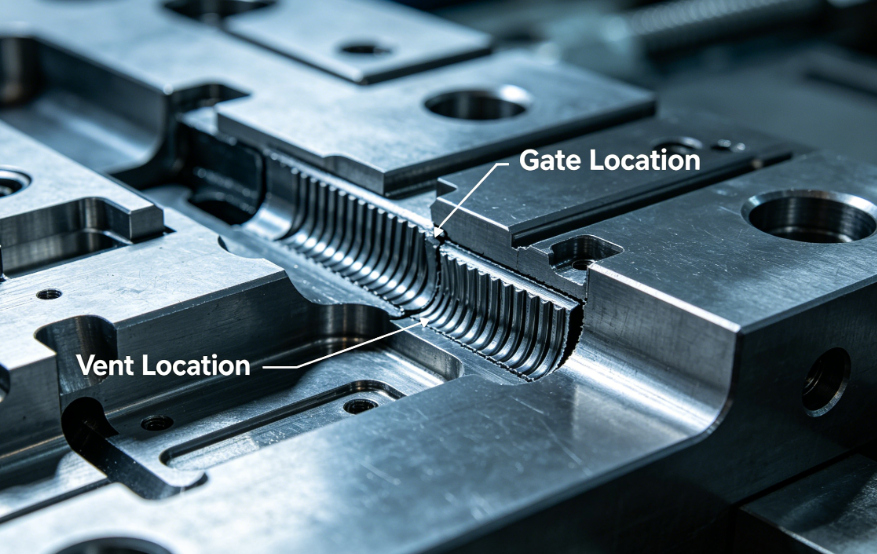
  • Недостаточная вентиляция: Захваченный воздух сжимается и препятствует распространению расплава.
  • Конструкция с тонкой номинальной стенкой: Толщина ниже минимальной рекомендуемой для материала.
  • Холодные пробки: Отсутствие колодца для холодной пробки позволяет охлажденному материалу блокировать ворота.

       Решения:

  • Увеличьте диаметры литников и направляющих (для проверки используйте анализ текучести пресс-формы).
  • Переместите ворота ближе к труднозаполняемым участкам.
  • Добавьте или углубите вентиляционные отверстия (обычная глубина: 0,02–0,05 мм в зависимости от материала).
  • Уточните толщину стенок вместе с дизайнером продукта.
  • Добавьте холодные пробковые колодцы на концах направляющих и напротив литников.

2. Знаки раковины

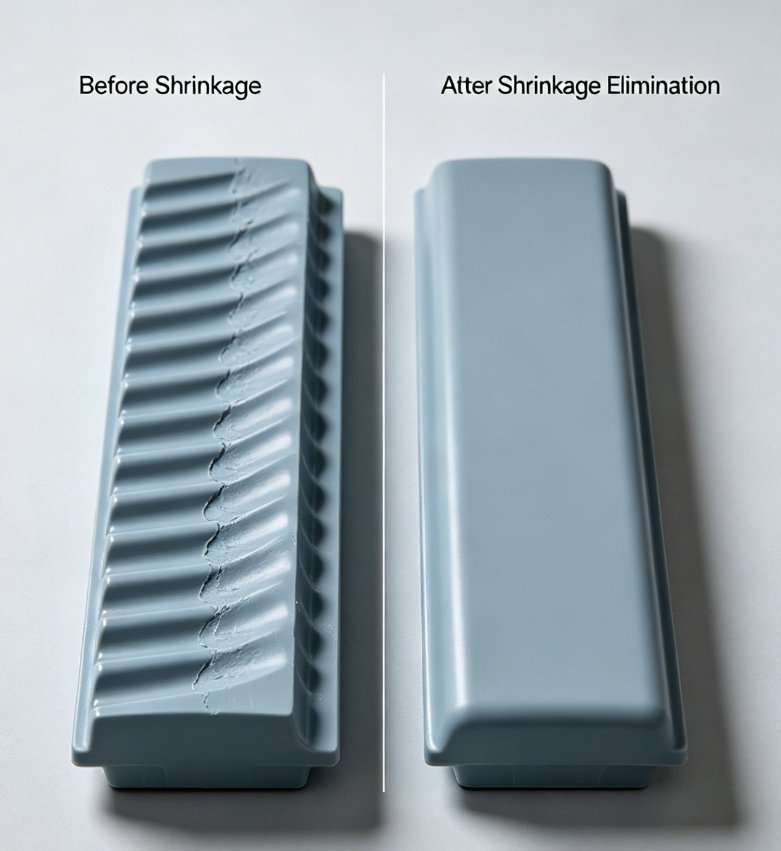
        Как это выглядит: Впадины на поверхности, обычно над толстыми ребрами или выступами.

        Причины, связанные с плесенью:

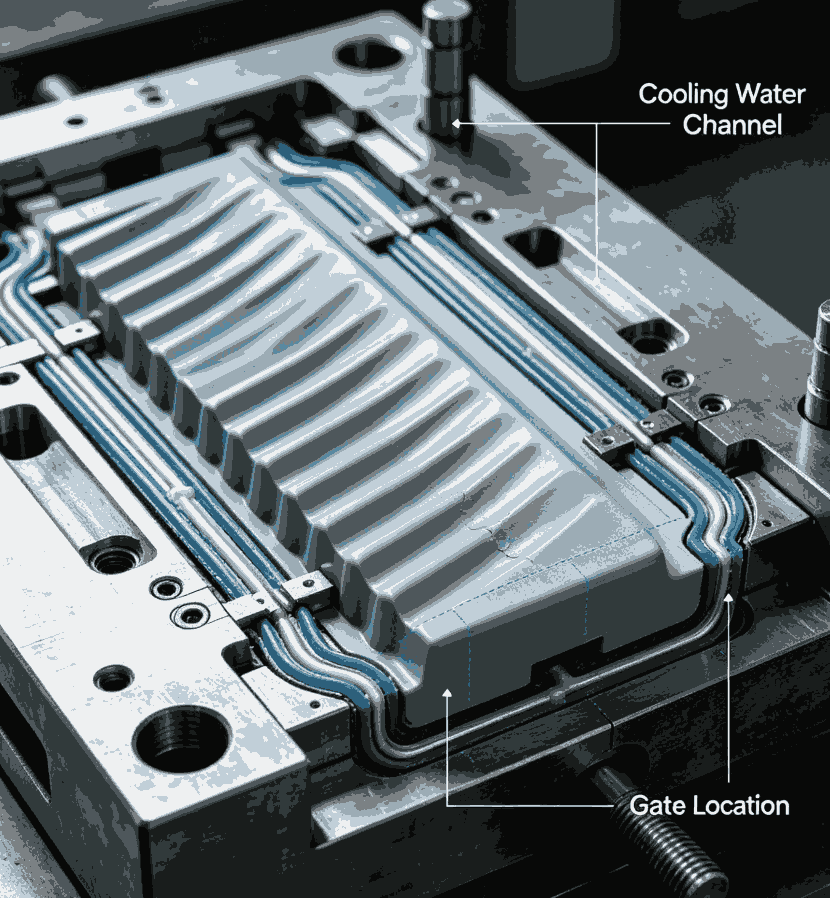
  • Недостаточное охлаждение в толстых секциях:Неправильное размещение каналов охлаждения приводит к тому, что материал сердцевины сжимается больше, чем оболочка.
  • Негабаритные ворота:Преждевременное замерзание шибера предотвращает попадание давления уплотнения в толстую секцию.
  • Неудачное расположение ворот:Затвор находится слишком далеко от толстой зоны, что означает, что давление уплотнения потеряно до того, как оно достигнет ее.
  • Отсутствие контроля соотношения толщины ребра/основания:Толщина ребер превышает 60 % номинальной стенки.

        Решения:

  • Расположите каналы охлаждения ближе к толстым секциям; рассмотрите перегородки или барботеры.
  • Увеличьте ворота или переключитесь на ворота большего типа (вентиляторные ворота, туннельные ворота).
  • Переместите ворота рядом с толстой секцией.
  • Уменьшите толщину ребер до 40–60 % от номинальной стенки (изменение конструкции, но форма должна приспособиться).

3. Деформация (искажение детали)

        Как это выглядит:Деталь перекручена, изогнута или неровная после выброса.

        Причины, связанные с плесенью:

  • Неравномерное охлаждение:Различия в температуре формы по всей полости вызывают разную усадку.
  • Неправильная конструкция выброса:Выталкивающие штифты толкаются неравномерно или на тонких участках.
  • Несбалансированная бегущая система:В многоместных формах неравномерное заполнение приводит к разным остаточным напряжениям.
  • Неправильный угол уклона:Высокие силы выталкивания деформируют деталь.
  • Ориентация, индуцированная воротами:Ворота, расположенные в тонких срезах или в центре детали, вызывают ориентацию молекул, которая деформируется при охлаждении.

        Решения:

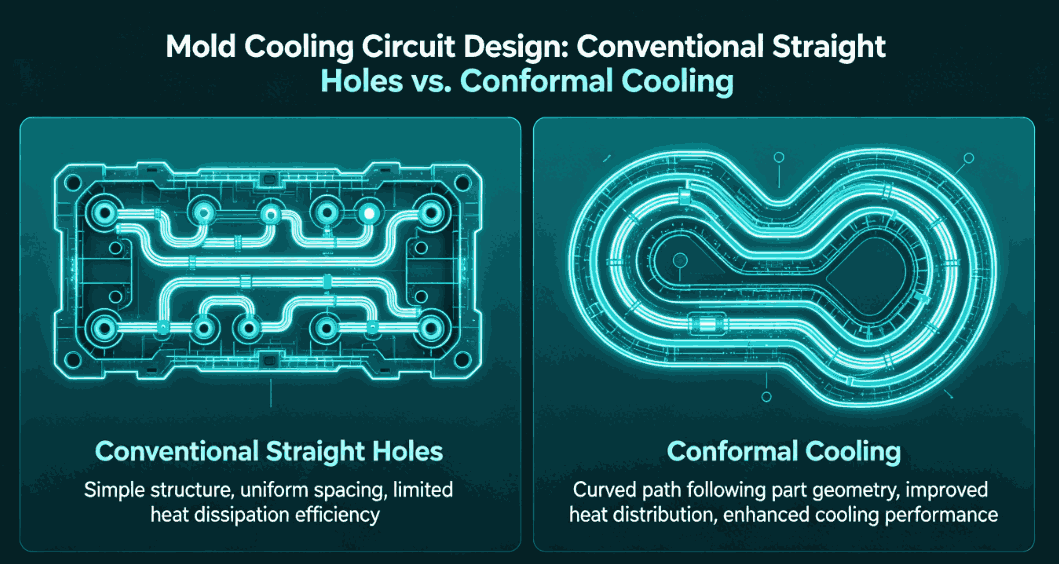
  • Оптимизируйте компоновку контура охлаждения: используйте конформное охлаждение для систем сложной геометрии.
  • Расположение штифта выталкивателя баланса; используйте более крупные или больше штифтов на тонких срезах.
  • Спроектируйте естественно сбалансированные направляющие (равная длина потока в каждую полость).
  • Увеличьте угол уклона (1–2° для большинства материалов, 3–5° для текстурированных поверхностей).
  • Располагайте ворота на толстых участках или используйте несколько ворот.


4. Следы ожогов/диэлектрический нагрев.

        Как это выглядит:Коричневые или черные подпалины, обычно в конце потока или в глубоких ребрах.

        Причины, связанные с плесенью:

  • Недостаточная вентиляция:Воздух, попавший в «слепые карманы» или на фронтах потока, сжимается и нагревается, разрушая полимер.
  • Вентиляционные отверстия слишком мелкие или заблокированы:Газ не может выйти достаточно быстро.
  • Плохая конструкция вентиляционного отверстия линии разъема:Вентиляционные отверстия расположены не в последнем месте для заполнения.

        Решения:

  • Добавьте вентиляционные отверстия во всех конечных точках пути потока и в нижней части глубоких ребер.
  • Используйте глубину вентиляционных отверстий, соответствующую материалу (например, 0,02 мм для ПП, 0,01 мм для ПК).
  • Рассмотрите возможность использования пористых (спеченных) стальных вставок для экстремальных условий вентиляции.
  • Добавьте выталкиватели с вентиляционными канавками.

5. Вспышка (Заусенцы)

        Как это выглядит:Удалите излишки пластика по линии разъема, отверстиям для выталкивателей или затворам ползуна.

       Причины, связанные с плесенью:

  • Недостаточный тоннаж зажима для проектируемой площади: форма слишком велика для машины, но сама форма может быть причиной плохой целостности линии разъема.
  • Изношенная или поврежденная линия разъема: предыдущие повреждения или износ приводят к вытеканию пластика.
  • Недостаточная жесткость формы: пластины формы прогибаются под давлением впрыска, открывая зазоры.
  • Неправильная глубина вентиляционного отверстия: слишком глубокие вентиляционные отверстия действуют как каналы вспышки.
  • Плохая установка ползунков или вставок: Зазоры на перекрывающих поверхностях.

       Решения:

  • Отремонтируйте или обрежьте поверхности линий разъема.
  • Добавьте опорные стойки позади пластины полости, чтобы предотвратить изгиб. Убедитесь, что вентиляционные отверстия прорезаны на нужную глубину (обычно 0,02–0,05 мм, а затем рельеф 0,5–1,0 мм).
  • Повторно обработать запорные поверхности, придав им правильные углы и посадки.

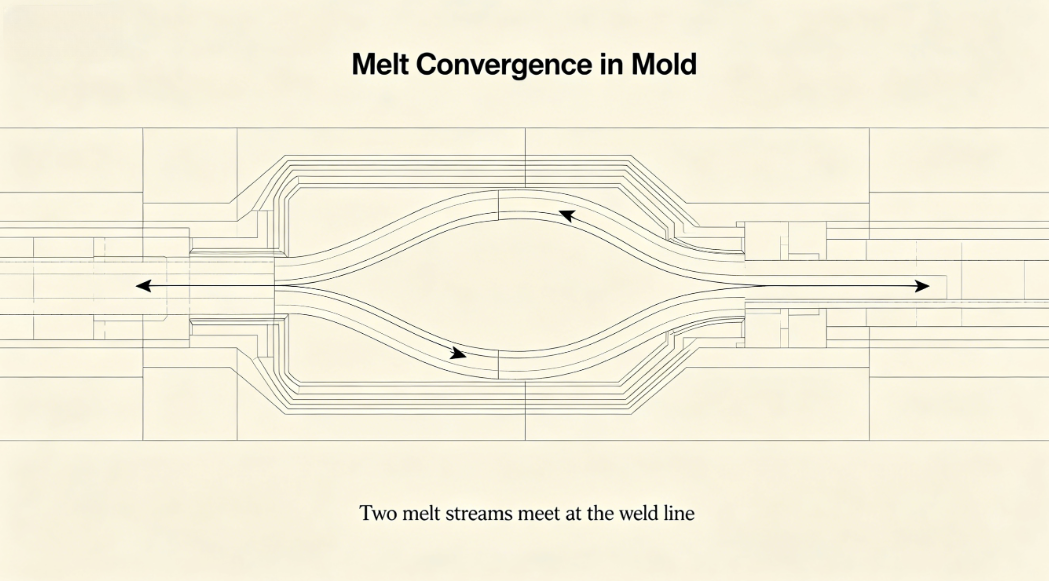
6. Линии сварки (линии вязания)

        Как это выглядит:Видимые линии пересечения двух фронтов потока; часто сопровождается слабостью.

       Причины, связанные с плесенью:

  • Множественные ворота, заставляющие фронты потока сходиться:Свойственна конструкциям с несколькими воротами.
  • Препятствия в полости:Сердечники, вставки или ребра, разделяющие поток.
  • Холодноклеевые фасады:Плохая конструкция затвора или недостаточность холодных пробковых колодцев.
  • Недостаточная вентиляция в месте сварки:Захваченный воздух предотвращает молекулярное запутывание.

        Решения:

  • Переместите ворота, чтобы переместить линии сварки в некритические области.
  • Увеличьте размер ворот или переключитесь на другой тип ворот (например, веерные).
  • Добавьте вентиляционный карман в месте сварки.
  • Используйте горячеканальный канал с последовательным клапаном, чтобы исключить линии сварки.

7. Дефекты поверхности: следы растекания, вздутия и помутнение.

        Как они выглядят:Полосы, волнистые узоры или тусклые участки на поверхности детали.

       Причины, связанные с плесенью:

  • Неудачная конструкция ворот:Слишком маленькие или неправильно расположенные ворота вызывают струи или колебания.
  • Острые углы или резкие изменения толщины стены:Вызвать нестабильность потока.
  • Поверхность холодной формы:Плохая конструкция контура охлаждения приводит к появлению холодных пятен, которые преждевременно охлаждают расплав.
  • Загрязненная или шероховатая поверхность полости:Вызывает расплывчатость и плохой глянец.

        Решения:

  • Используйте ворота большего размера или конструкцию ворот, которая способствует постепенному расширению (вентиляторные ворота, пленочные ворота).
  • Плавные переходы в полости (закругление всех острых углов).
  • Оптимизация равномерности охлаждения.
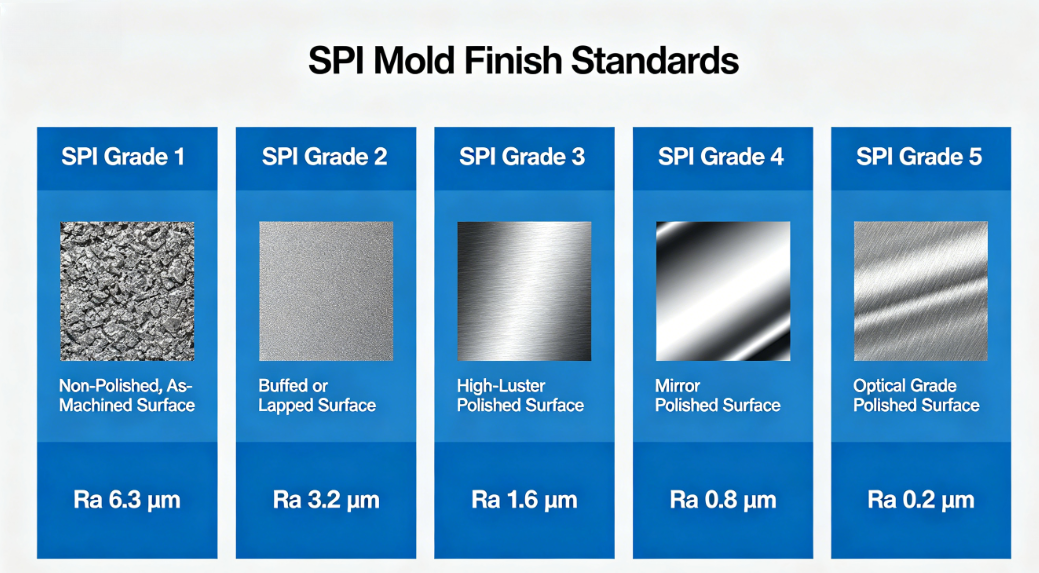
  • Отполируйте поверхность полости до необходимого состояния (зеркальная полировка глянцевых деталей).

8. Метки штифта выталкивателя/метки нажатия

        Как это выглядит:Поднятые или затопленные отметки в местах контакта выталкивающих штифтов с деталью.

        Причины, связанные с плесенью:

  • Недостаточный проект:Высокая сила выталкивания концентрируется на кончиках штифтов.
  • Слишком мало или плохо расположенные выталкивающие штифты:Неравномерный выброс.
  • Диаметр штифта слишком мал:Высокая концентрация стресса.
  • Проблемы с возвратом выталкивателя:Штифты не полностью втянуты перед следующим циклом.

         Решения:

  • Увеличьте угол уклона.
  • Добавьте больше выталкивающих штифтов или используйте больший диаметр.
  • Разместите булавки на ребрах, выступах или других некосметических поверхностях.
  • Обеспечьте правильную систему возврата выталкивателя (пружины или штифты положительного возврата).

Практический пример: от дефекта к решению

        Заказчик, производивший форму для корпуса ручки с 32 гнездами, сообщил о постоянной деформации и вмятинах в области крепления зажима. После двух недель корректировок параметров машины без каких-либо улучшений мы провели проверку пресс-формы.

        Выводы:

  • Каналы охлаждения находились далеко от толстого патрона обоймы.
  • Ворота располагались на противоположном конце, что приводило к потере давления.
  • Выбрасывающие штифты были распределены неравномерно.

       Предпринятые действия:

  • Добавлена ​​перегородка в контуре охлаждения возле босса.
  • Ворота перенесены ближе к зоне босса.
  • Добавлены два дополнительных выталкивателя.

        Результаты:

        Коробление уменьшено на 80%; следы утопления устранены. Уровень производственного брака снизился с 12% до 2%.

Заключение

        Связь между дефектами литья под давлением и формой является прямой и часто доминирующей. Хотя параметры процесса иногда могут компенсировать незначительные проблемы с пресс-формой, фундаментальное решение заключается в хорошей конструкции пресс-формы — правильном литнике, сбалансированном охлаждении, адекватной вентиляции, надежном выбросе и правильных углах уклона.

        Наша ответственность как производителя пресс-форм выходит за рамки поставки пресс-формы, подходящей для машины. Мы должны разрабатывать формы, которые просты в использовании, надежны и оптимизированы для конкретного материала и геометрии детали. Для предприятий, занимающихся литьевым формованием, понимание этих причин, связанных с пресс-формами, позволяет более эффективно устранять неполадки и улучшать взаимодействие с поставщиками пресс-форм.

        Если вы столкнулись с постоянным дефектом, прежде чем прикасаться к органам управления машиной, спросите: может ли причиной быть плесень?


Похожие новости
Оставьте мне сообщение
Новости Рекомендации
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie. политика конфиденциальности
ОтклонятьПринимать